龙洲利全国热线
15907551665

深圳市龙洲五金电子经营部
地址:龙华大浪华兴路97号
技术:夏先生 15907551665
销售:龙小姐 15899885263
邮箱:1539892383@qq.com
发布日期:2026-11-19 16:21:13
运维人员掌握PCB主轴夹头的更换时机,能够规避本可避免的钻孔不良、刀具打滑以及非计划停机。
难点在于:区分故障来源于夹头本身,还是主轴系统的其他零部件。
本文将介绍PCB主轴夹头磨损的六大警示信号、可疑夹头的检查方法,以及什么情况下应当直接更换,而非仅做清洁或调整。
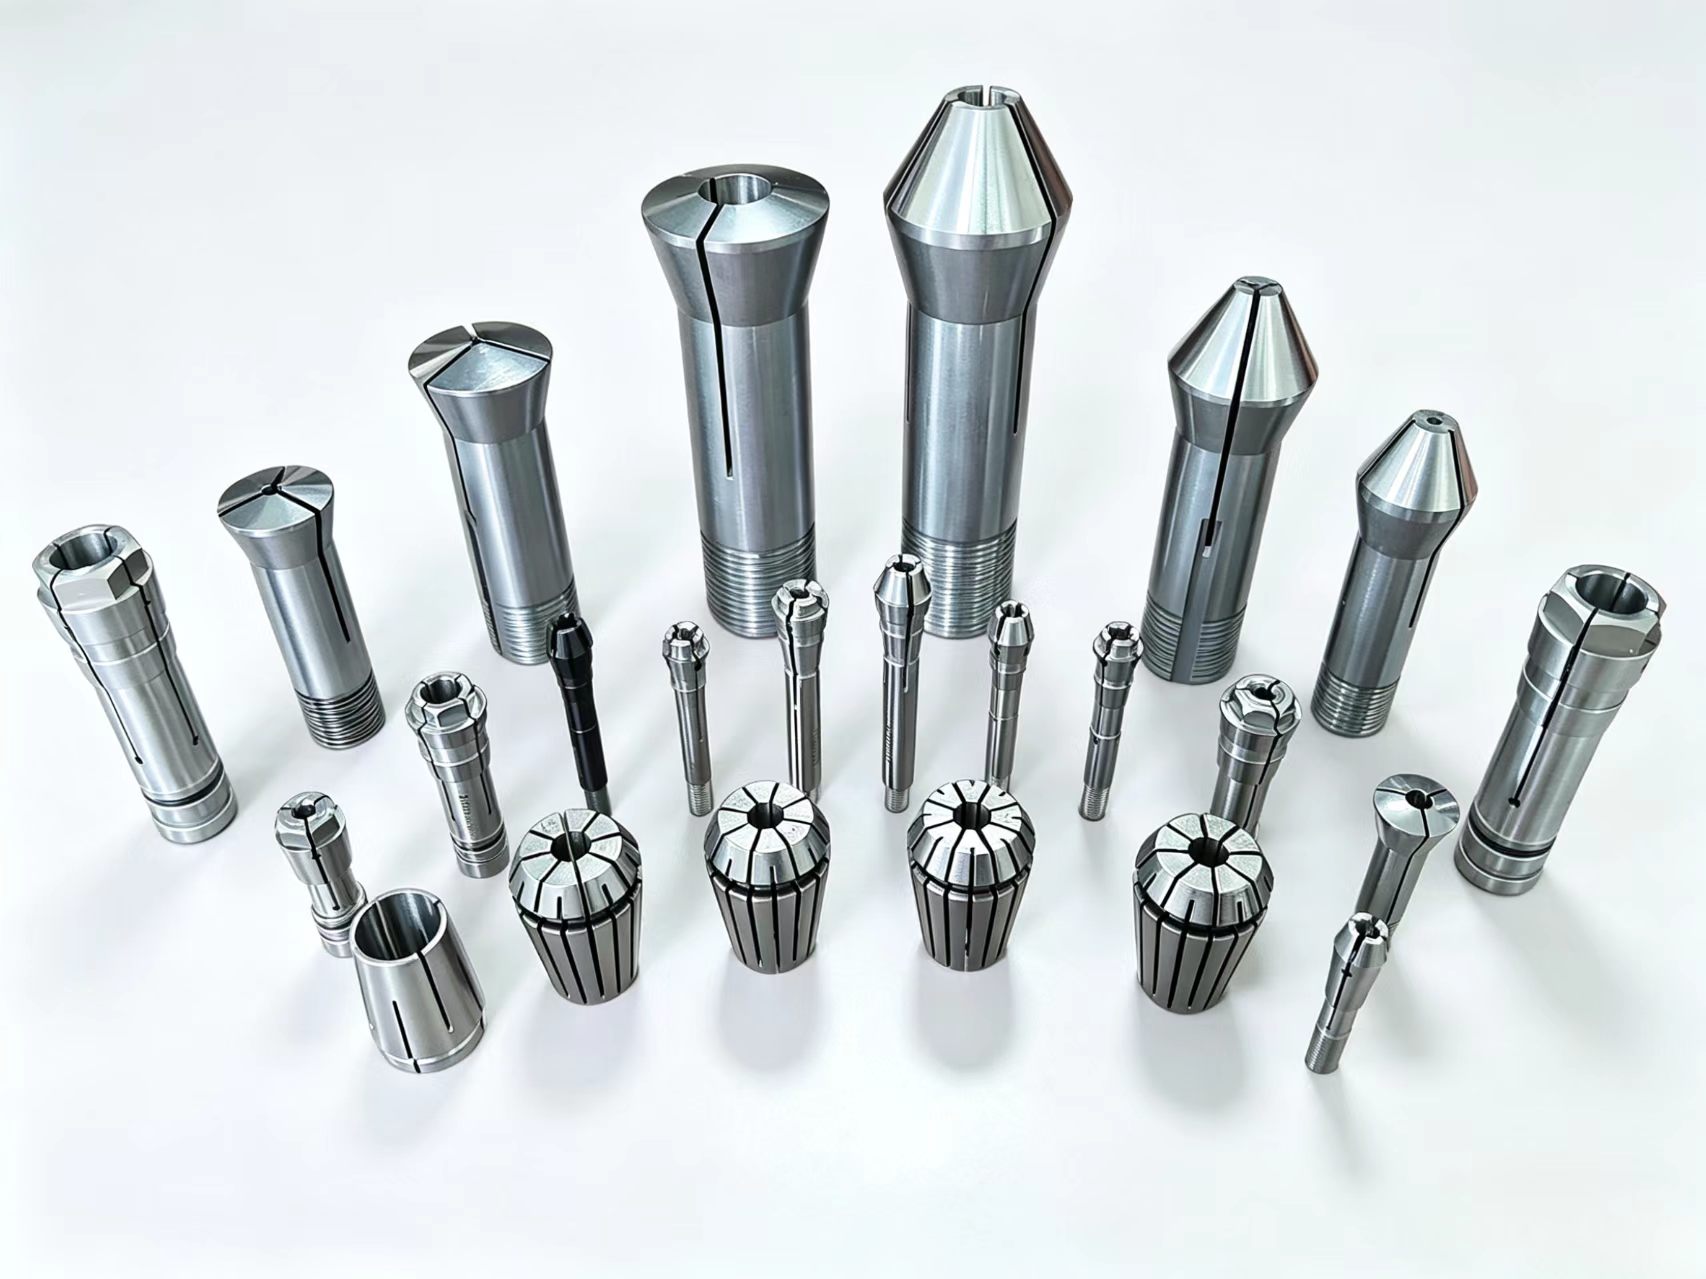
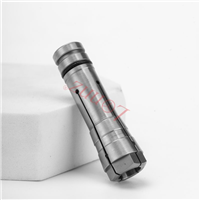
并非所有加工故障都代表夹头必须更换。但出现以下现象,需要重点关注;尤其在完成常规维护后故障依旧存在时。
加工过程中,主轴夹头必须牢牢夹紧钻头柄部。 随着时间推移,夹持接触面磨损或发生永久变形,会造成夹持刀具的稳定性变差。
可能出现的现象:
1.钻头在夹头内部发生轻微窜动
2.刀具插入深度不稳定
3.反复报刀具夹持相关报警
4.钻孔过程中刀具打滑
但夹持力不足,也可能是刀柄尺寸异常、存在污染物、主轴闭合机构故障导致。
更换条件:确认周边系统均无异常后,夹头仍达不到厂商规定的夹持与锁紧要求,则需要更换。
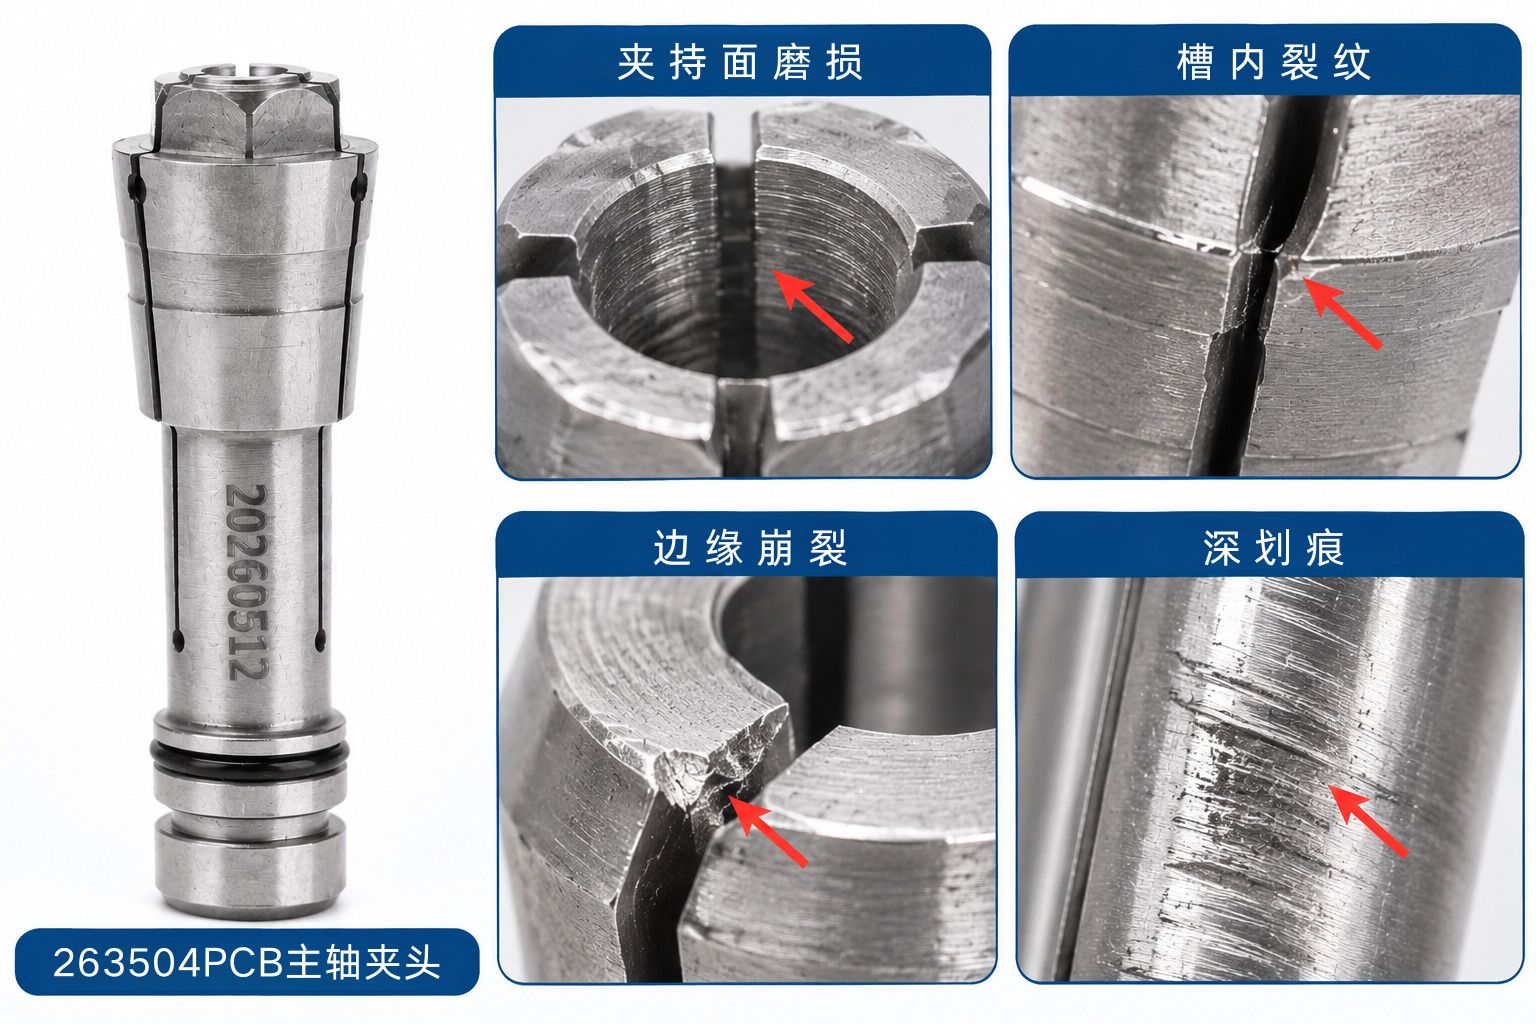
出现物理损伤,是PCB主轴夹头需要检修最直观的迹象。 检查夹持内孔、开槽缝隙、端面以及外部接触表面。
重点观察:
1.夹头开槽部位周边裂纹
2.边缘崩缺、损伤
3.夹持表面出现划痕或过度磨损
4.永久性变形
5.关键接触面发生腐蚀、点蚀
轻微表面污物可以清除;但裂纹、永久变形,无法通过常规清洁修复。
更换条件:出现裂纹、崩缺或永久变形的夹头,必须停止使用。若无官方认可的修复工艺,禁止通过掰动、打磨等方式自行修复精密夹头。
PCB钻孔对刀具定位一致性要求很高,自动频繁换刀工况下更是如此。 磨损或损坏的夹头,会造成刀具装入、夹持位置出现偏差。 表现为刀具伸出长度不稳定,频繁报刀具定位故障。
但同类故障也可能由刀具长度测量错误、刀柄损坏、自动换刀组件故障、主轴内部脏污引起。
更换条件:确认定位故障根源来自夹头夹持面/定位面磨损,而非换刀机构、测量系统,应更换夹头。
刀具跳动,指旋转刀具相对理论轴心的偏移量。 跳动过大会造成切削负载不均、钻孔品质变差、钻头提前磨损。
夹头损坏是诱因之一,但跳动异常也可能来自钻头柄部、主轴、配合接触面、装配错误。
判定夹头故障前,请确认:
1.刀柄洁净、无损伤
2.夹头与主轴接触面清洁
3.夹头安装到位
4.测量方式严格遵循设备厂家说明
更换条件:通过检测,或者和完好的标准夹头做对比,确认跳动超标由该夹头引起,应当更换。
完好且安装正确的夹头,可以保证刀具夹持稳定。 夹持性能劣化后,切削受力时钻头会产生额外位移。
警示现象:异常振动、加工异响、钻孔工况不稳定。
注意:该类现象并非夹头磨损独有,主轴轴承、切削参数、刀具损坏、板材工件条件都会引发同类问题。
更换条件:全面排查整个刀具夹持系统,确认夹头存在损伤、夹持失效、严重磨损,则进行更换。
刀具反复打滑属于严重告警。 夹头夹持力不足,钻孔过程中刀具位置发生变动,会造成孔深不一致、尺寸超差,甚至钻头断刀。
孔品质异常也需要同时核查切削条件、刀具本身磨损情况。
更换条件:确认刀柄规格正确、装配到位、主轴锁紧机构无异常,但夹头依旧打滑,必须停止使用并评估更换。
根据夹头实际状态,采取对应的维护措施
|
检查结果 |
建议处理方案 |
| 粉尘、可清除污物 | 采用合规方式清洁,再次检测 |
| 轻微痕迹,确认无实质性损伤 | 检测,核对规格参数 |
| 肉眼可见裂纹、永久变形 | 立即停用,直接更换 |
| 关键表面腐蚀、深划痕 | 停止上机,评估更换 |
| 持续刀具打滑 | 全面检查夹持系统,更换损坏零部件 |
| 刀具跳动超标 | 定位故障根源,再判断是否更换夹头 |
重要提示:清洁只能去除污染物,无法弥补材料磨损、修复裂纹,也不能逆转永久变形。
规范检查,既可以避免不必要的更换,也能识别存在安全隐患、性能不可靠的零部件。
设备断电停机,严格遵循厂家的设备隔离、主轴维修作业流程。 主轴完全停止转动后,再拆卸零部件。 使用指定拆卸工具,按规范操作,防止损伤主轴或夹头。
在充足照明并配合放大镜下观察夹头。 重点区域:
1.夹持内孔:划痕、磨损、污物
2.开槽缝隙:裂纹、磕碰、变形
3.端面:撞击凹痕、非正常磨损
4.配合接触面:腐蚀、点蚀、影响贴合的损伤
尤其关注与刀柄、主轴反复接触的部位。
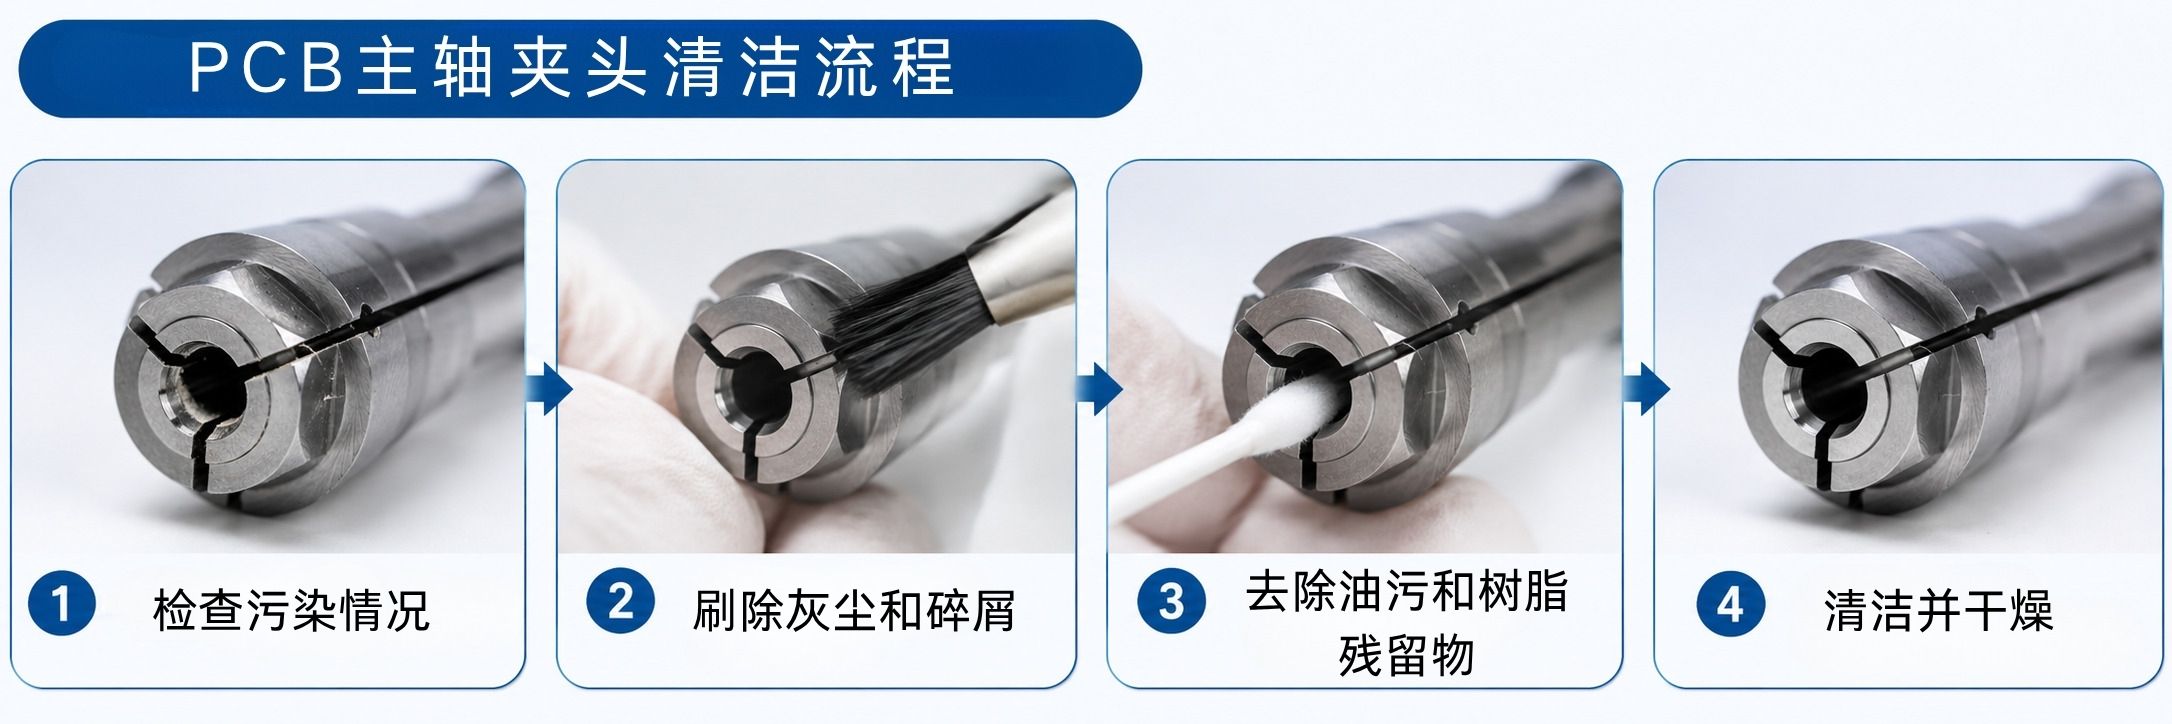
使用设备认可的清洗介质,清除粉尘、油污、树脂残渣。 选用不掉毛的擦拭材料或软质清洗工具。 禁止使用研磨类清洗手段,避免破坏精密工作面。 允许液相清洗时,清洗完成后必须充分干燥,再做检测或回装。
使用合适量具检测关键尺寸,判断是否异常磨损。 将实测数据,与原厂规格书、技术图纸比对。 高精度生产场景,严格按照设备规定检测方法与判定限值执行。
夹头检测合格,按照设备厂商说明书完成回装。 主轴恢复生产前,需要验证刀具夹持、贴合状态,完成夹持性能相关检测。
存在裂纹、永久变形及其他重大缺陷的夹头,严禁再次装机。
了解磨损根源,帮助维护人员减少同类故障反复发生。
1.频繁换刀:PCB钻孔设备生产中自动换刀循环次数多,长期往复会造成夹持、接触表面磨损。
2.刀柄规格不匹配:刀柄直径与夹头标称夹持直径不一致,会造成夹持异常。不能仅凭外观判断,务必确认刀柄实际尺寸。
3.粉尘碎屑污染:PCB钻孔、铣边会产生大量微颗粒,进入夹持接触面,干扰贴合并划伤工作面。
4.安装操作不当:装配错误、使用非专用拆卸工具、用力过猛,会损伤精密表面。必须遵守设备、主轴厂家作业指引。
5.长时间运行:正常机械接触会逐步改变夹头工况。
建立合理维护流程,减少非必要磨损。
1.保持夹头洁净:污物累积前及时清理,避免影响夹持贴合面。
2.检查刀柄状态:刀柄损伤、尺寸不对,会直接降低夹持性能。
3.严格遵循安装流程:按照主轴厂家要求搬运、安装、拆卸夹头。
4.监控加工工况:记录刀具异常窜动、反复定位报错、无明确诱因的孔品质变差。
5.制定定期检查周期:依据生产工况、换刀次数、设备建议确定维护频次。
6.做好检测维护记录:记录故障现象与更换情况,便于定位重复性问题。
目标不是一味追求夹头用到极限,而是保障夹持可靠,同时避免还能使用的夹头被过早更换。
确认夹头需要更换,选型匹配至关重要。 PCB主轴夹头,不能仅凭外形、夹持直径相近就直接互换。
下单采购前,请确认以下信息:
|
选型项目 |
需要核实内容 |
| 夹头型号 | 原厂型号编号或官方认可替代件编号 |
| 主轴适配性 | 设备型号与主轴型号 |
| 夹持孔径 | 钻头刀柄所需夹持直径 |
| 外部外形尺寸 | 总长、本体外径、接触配合结构 |
| 连接结构 | 螺纹或者其他专用接口形式 |
| 精度等级 | 适用规格标准以及检测条件 |
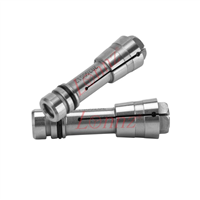
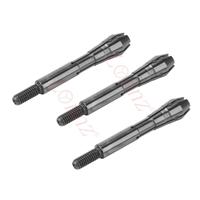
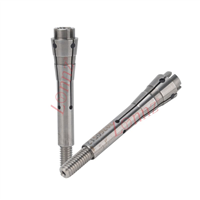
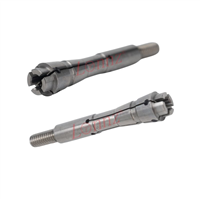
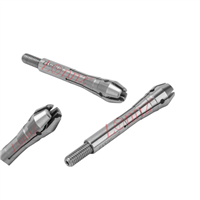
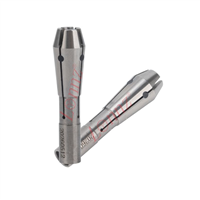
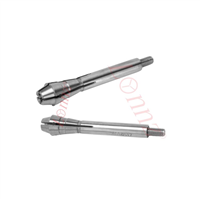
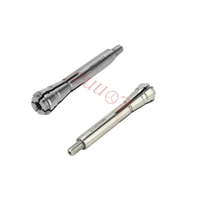
举例:龙洲利拥有多款PCB主轴夹头,例如263504 PCB夹头、40A PCB夹头,二者结构不同,适配不同设备配置,采购前务必确认兼容性。
不存在统一固定更换周期。更换时机取决于实际工况、换刀频次、检测结果和厂家建议。当夹头无法满足工况性能和状态要求,就应当更换。
会。夹头磨损会夹持不良、刀具发生位移、跳动增大,提高钻头断裂风险。但断刀也可能来自切削参数、主轴故障、刀具本身缺陷。
如果故障由污物造成,清洗可以恢复贴合与夹持效果。但清洗无法修复裂纹、永久变形以及严重磨损。
不要直接更换。先检查钻头柄部、夹头装配、接触面洁净度以及主轴本体状态。只有检测确认夹头损坏,且夹持性能不合格,再进行更换。
不一定。仅仅夹持内径一致远远不够,还必须匹配主轴接口、外部尺寸、连接结构以及其他规格。
判断PCB主轴夹头何时更换,需要结合目视检查、性能测试以及准确故障分析。 六大警示信号:夹持力下降、可见物理损伤、定位报错、跳动增大、异常振动噪音、刀具频繁打滑。运维人员可借助这些征兆,在加工缺陷扩大前识别隐患。
但出现上述现象,不等于夹头本身一定损坏。执行标准化检查流程,锁定真实故障点,帮助运维做出合理更换决策,保障加工性能。
需要采购新夹头时,务必选择和原型号、主轴接口、使用工况完全匹配的产品。
欢迎了解龙洲利PCB主轴夹头,为你的PCB钻孔设备挑选合适替换备件。