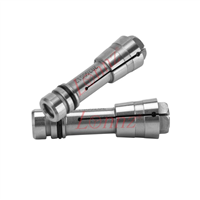
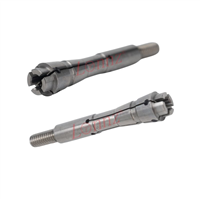
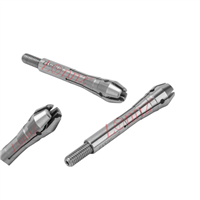
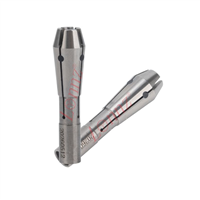
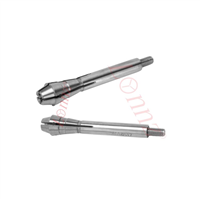
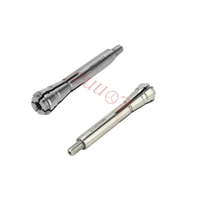
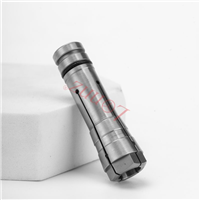
如果你见过PCB钻孔机干活,大概会注意到主轴转得飞快,钻头细得像根针。但很多人不知道,钻头和主轴之间还有一个很小的零件——主轴夹头。263504,就是这类夹头里非常常见的一个型号。它的任务很简单:把钻头牢牢夹住,让钻头跟着主轴一起转,别打滑、别乱晃。
它到底有多重要?
你可以把夹头理解成钻头的“手”。这只手握得稳不稳、正不正,直接决定钻出来的孔准不准、孔壁光不光滑、钻头会不会断。夹头要是有点磨损,钻头转起来就会轻微摆动,孔位偏了、孔变椭圆了,断刀也跟着变多。所以别看它小,它处在精度的最后一环。
263504能用在哪些机器上?
这个型号之所以常见,就是因为适配面很宽。它对应的主轴型号包括SC3163、SC3263、TL-60、TL-368R、KL-60C等。台湾大量、总格、恩德、日立、东台、龙泽,以及德国Precise等品牌的钻孔机和成型机上,都能看到它。它最常夹的刀柄直径是1/8英寸,也就是3.175mm,正好是PCB硬质合金钻头最通用的柄径。配套主轴转速可以到6万转级别,满足高速钻孔的需求。
精度方面,不用记太多数字
不同材质和档次的263504,精度会有差别。常见的弹簧钢版本,静态偏摆大概2微米,动态10微米左右;不锈钢或硬质合金版本能做得更好一些,静态可以到1~2微米。微米这个单位不好想象,简单说,一根头发丝大约70微米,2微米就是头发丝的三十分之一左右。在几万转的转速下,这点差别会被放大,所以夹头的精度不能凑合。
夹头是易损件,该换就得换
夹头不是装上就能一直用到老的。高速旋转、频繁换刀、粉尘进去,都会让它慢慢磨损。最怕的不是它彻底坏了,而是它“慢慢退步”了你却没发现。几个信号要留意:钻孔时钻头打滑或者被拔出来,说明夹持力不够了;孔形变椭圆、偏摆变大,说明同心度变差了;夹爪上有明显磨损、裂纹或锈迹;正常参数下断刀明显变多。出现这些情况,别犹豫,换夹头。继续用表面上省了一个零件,实际上是在拿孔位精度和钻头寿命买单。
平时维护也不复杂:用之前看看夹头和刀柄干不干净、有没有异物和损伤;定期检查夹持面和开槽部位;感觉跳动或者加工纹路变差了,就把它纳入更换计划。
买的时候注意几件事
263504流通渠道多,原厂件和第三方件价格差不少,但别只看价格。下单前确认清楚:你的主轴具体是什么型号,确保能适配;刀柄直径是不是3.175mm(1/8英寸);夹头是短型还是长型;要不要配夹头扳手方便拆换。材质和精度等级也按实际加工来选,普通钻孔和6万转高速工况,磨损节奏不一样。
说到底,263504夹头不是设备清单上最显眼的东西,但它干的是把主轴的力量稳稳传到钻尖上的活。了解它能用在哪、什么时候该换、买的时候注意什么,就是对PCB钻孔良率最实在的维护。